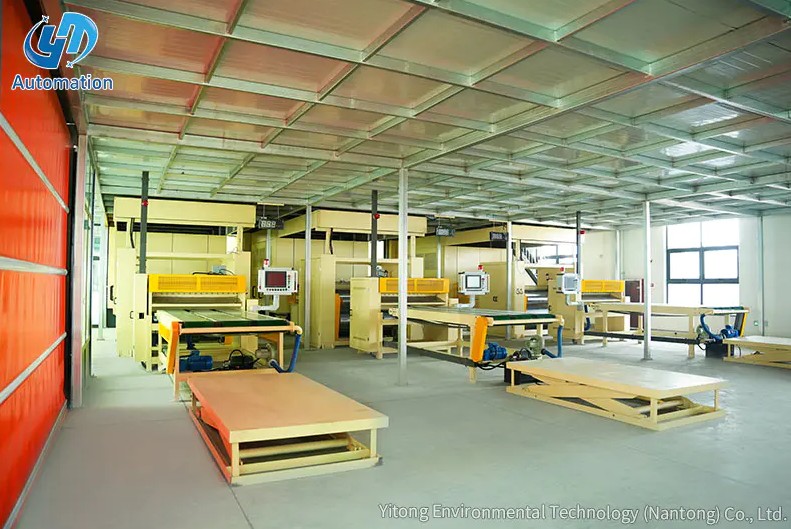
Monien kyllästettyjen koristepaperilinjojen lopussa ongelma piilee näkyvissä. Purkain syöttää puhtaasti, kyllästysasema levittää hartsia tasaisesti ja kuivausosa pitää vakaan lämpötilakäyrän. Sitten synkroninen leikkuri lopettaa kiertonsa ja valmiit arkit saapuvat pinoamispisteeseen nopeammin kuin manuaalinen tiimi pystyy käsittelemään. Koneen tyyppikilpeen painettu linjanopeus ei ole enää todellinen tuotantonopeus. Pinoamisasemasta on tullut pullonkaula, ja jokaisesta menetystä minuutista on kapasiteettia, jota linja ei koskaan pysty palauttamaan. Teollisuuden koristepohjapaperia käsittelevillä tehtailla päätös automatisoida tämä asema on päätös todellisesta tuotannosta, ei mukavuudesta.
Automaattinen pinoamisasema vastaanottaa leikatut arkit leikkurista tai viimeisestä kuljetinosasta, kohdistaa jokaisen arkin kiinteitä referenssireunoja vasten ja asettaa jokaisen arkin nostoalustalle, joka laskee automaattisesti pinon kasvaessa. Koko sykli toistuu ilman jatkuvaa käyttäjän toimintaa, minkä vuoksi asema ymmärretään parhaiten mekaanisena korvaajana linjan hitaimmalle manuaaliselle työlle. Hyvin suunniteltu asema suorittaa viisi vaihetta kiinteässä järjestyksessä:
Tällaisia asemia käytetään hartsikyllästettyä koristepaperia valmistavilla linjoilla, joissa kovettunutta pintaa ei saa raaputtaa tai hankaa käsittelyn aikana. Mekaanisen rakenteen on estettävä liukukosketus levyjen välillä, minkä vuoksi kohdistuksilla ja siirtotoleransseilla on yhtä paljon merkitystä kuin nopeudella.
Linjan kokonaistulostus määräytyy hitain jaetun vaiheen mukaan, ja useimmissa koristepaperitehtaissa tämä vaihe on pinoaminen. Synkroninen leikkuri voi tuottaa 25-35 arkkia minuutissa normaalilla linjanopeudella. Kahden hengen manuaalinen pinoamistiimi kestää harvoin yli 9–10 arkkia minuutissa, jopa säännöllisellä kierrolla, koko työvuoron aikana. Leikkurin ja pinottajan välinen lähtörako on yleensä suurempi kuin minkä tahansa muun peräkkäisen koneen välinen rako.
Pylväskaavio vertailee tyypillistä pinoamiskapasiteettia kolmelle toimintatilalle. Manuaalinen pinoaminen on huipussaan yhdeksän arkkia minuutissa, kun kaksi kokenutta työntekijää pyörivät säännöllisesti. Puoliautomaattinen nostoavusteinen järjestely saavuttaa noin 18 arkkia minuutissa. Täysin automatisoitu asema kestää 30 arkkia minuutissa ilman väsymystä tai vuorojen kiertoa. Kahdeksan tunnin aikana tämä väli vastaa yli 10 000 arkkia vuoroa kohden linjalla, joka pitää leikkurin täysin syötettynä. Pinoamisaseman tulee siis olla mitoitettu leikkurin mittojen mukaan, ei sen mukaan, mitä kaksi käsiparia kestää.
Automatisoidun pinoamisaseman luotettavuus riippuu viidestä mekaanisesta ja ohjausjärjestelmästä, jotka toimivat tiukan syklin sisällä. Jokaisella komponentilla on erityinen toleranssi, joka määrittää, pystyykö asema seuraamaan leikkuria tunti toisensa jälkeen ilman tukoksia tai reunavaurioita.
| Komponentti | Toiminto | Mitä tarkistetaan |
|---|---|---|
| Vastaanottava kuljetin | Kuljettaa jokaisen arkin leikkurista kohdistusalueelle säädetyllä nopeudella | Nopeusalue vastaa leikkurin tehoa, eikä hihnan materiaali naarmuta levyä |
| Sivusuuntauslaite | Työntää jokaista arkkia referenssipysäytteitä vasten luodakseen yhtenäisen reunan | Paikannustoleranssi 1 mm:n sisällä ja sykliaika alle 1,5 sekuntia |
| Nosto- ja siirtomekanismi | Siirtää tasatun arkin pinoon liukumatta | Tasainen pystysuuntainen liike ilman vetämistä, joka merkitsisi hartsipintaa |
| Pinottava alusta | Tukee kasvavaa pinoa ja laskee automaattisesti | Pinon enimmäiskorkeus ja paino vastaavat nippukokoa ja haarukkatrukin pääsyä |
| PLC-ohjausjärjestelmä | Koordinoi järjestystä, laskee arkkeja ja kommunikoi linjan kanssa | Yhteensopivuus olemassa olevien linjasignaalien kanssa ja yksinkertainen reseptinvaihto |
Kun arvioit toimittajaa, kysy kirjallisesti sijoitustoleranssia, sykliaikaa vetoa kohden ja pinon enimmäispainoa. Nämä kolme numeroa ratkaisevat, pystyykö asema pysymään leikkurin tahdissa koko tuotantokuukauden ajan. Yitong rakentaa nosto- ja pinoamisalusta erillisenä yksikkönä, joten se voi korvata manuaalisen pinoamispisteen muuttamatta muuta linjaa.
 Pinottava alusta kyllästetylle koristepaperille, 3 tonnin nostokyky Tämä itsenäinen nosto- ja pinoamisyksikkö kantaa jopa 3 tonnia, mikä tekee siitä käytännöllisen päivityksen manuaalisiin pinoamispisteisiin. Se toimii pariliitoksena olemassa olevien linjojen kanssa ja tukee leikkuutahtia pitäen samalla toleranssin, syklin ajan ja pinon painokriteerit mielessä. Näytä tuote →
Oikea valinta riippuu työvuororakenteesta, levyn tilavuudesta ja siitä, kuinka paljon vaihtelua lattia kestää. Tehdas, jossa on lyhyitä mukautettuja tilauksia, voi oikeuttaa manuaalisen pinoamisen pidempään kuin tehdas, jossa on kolme vuoroa vakiomuotoisia. Alla oleva vertailu on käytännön lähtökohta.
| Kriteeri | Manuaalinen | Puoliautomaattinen | Automaattinen asema |
|---|---|---|---|
| Työntekijöitä per vuoro | 3 | 2 | 1 |
| Jatkuva läpimeno | 8-10 arkkia minuutissa | 15-20 arkkia minuutissa | 25-35 arkkia minuutissa |
| Pinon johdonmukaisuus | Riippuu operaattorista | Kohtalainen | Korkea ja toistettava |
| Vahinkoriski | Nousee väsymyksestä | Kohtalainen | Matala ja vakaa |
| Alkuinvestointi | Ei mitään | Matalasta keskikokoiseen | Korkeampi |
| Soveltuu parhaiten | Lyhyet ajot ja alhainen teho | Keskikokoiset linjat | Jatkuva suurten volyymien tuotanto |
Viivakaavio näyttää kuinka arkkivauriot kehittyvät kahdeksan tunnin työvuoron aikana. Oranssi viiva edustaa manuaalista pinoamista, joka alkaa alle prosentista ja nousee yli kuuden prosentin väsymyksen kasvaessa. Sininen viiva edustaa automatisoitua asemaa, joka pitää tasaisen tason alle puolen prosentin ensimmäisestä tunnista viimeiseen. Manuaalikäytön nouseva trendi johtuu hitaammista reaktioista ja toistuvista liikkeistä työvuoron lopussa. Valmiita arkkeja luokitteleville tuottajille tämä ero vaikuttaa suoraan ensiluokkaiseen tuotantoon. Vauriokäyrä on usein taloudellisemmin tärkeä kuin tyyppikilven linjan nopeus.
Tutkakaavio vertailee manuaalista ja automaattista pinoamista kuuden toimintaulottuvuuden välillä. Automaattinen pinoaminen parantaa nopeutta, johdonmukaisuutta, käyttäjän turvallisuutta ja lattiatilan tehokkuutta, koska asema käyttää kompaktia jalanjälkeä eikä tarvitse tilapäistä varastointia työalueen ympärillä. Manuaalinen pinoaminen pysyy joustavampana, koska ihminen voi sopeutua epäsäännöllisiin arkkikokoihin ilman ohjelman muutosta. Integroinnin helppous on ainoa ulottuvuus, jossa manuaalinen käyttö näyttää yksinkertaisemmalta, koska se ei vaadi ohjausliitäntää leikkurin kanssa. Kokonaismuoto selittää, miksi useimmat uudet koristepaperilinjat määrittelevät automaattisen aseman, vaikka ensimmäinen tarjous olisi korkeampi. Todellinen kompromissi on vaihdon kurinalaisuus ja ohjauksen suunnittelu, ei mekaaninen kyky.
Yhdistä asema todelliseen arkkikokoalueeseesi ja pinoamiseen, ei vain nimelliseen linjanopeuteen. Enintään 2800 mm:n arkinpituudelle mitoitettu asema toimii huonosti, jos yleisin muoto on 1400 mm ja resepti vaihtuu kahden tunnin välein. Alla oleva tarkistuslista kattaa kohdat, jotka aiheuttavat eniten ongelmia asennuksen jälkeen.
Pystypylväskaavio vertailee kolmea järjestelyä kohti tarvittavien kuljettajien määrää. Manuaalisessa asemassa on tyypillisesti kolme henkilöä, kaksi pinossa ja yksi vuorotellen syöttökohdassa. Puoliautomaattinen asema tarvitsee kaksi käyttäjää, jotka valvovat ja avustavat muodonmuutoksissa. Automatisoitu asema toimii yhdellä kuljettajalla, ja monilla laitoksilla hän valvoo myös leikkuria ja purkualuetta. Kolmessa vuorossa ero manuaalisen ja automatisoidun henkilöstön välillä on kuusi henkilöä päivässä. Jos ammattitaitoisia linjatyöntekijöitä on vaikea löytää, tämä henkilöstövaje ratkaisee usein investoinnin.
Suurin osa automaattisten pinoamisasemien ongelmista ilmenee asennuksen jälkeen, ei myyntikeskustelun aikana. Seuraavat virheet tulevat esiin toistuvasti koristepaperin viivoilla, ja ne voidaan välttää tiukemmalla määrittelyllä.
Toinen yleinen ongelma on ostaa asema, jossa on väärä referenssireuna olemassa olevaan lattiajärjestelyyn. Varmista käyttäjän puoli, poistopuoli ja huoltoväli ennen lopullisen piirustuksen hyväksymistä.
Automaattinen pinoamisasema on yksi nopeimmin maksavista koristepaperilinjan investoinneista, koska se poistaa yleisimmät pullonkaulat muuttamatta alkupään kemiaa tai kuivausprofiilia. Tehtaille, jotka arvioivat vaihtoehtojaan pinoamisalustasta aloittaminen ja sitten koko linjan laajentaminen on usein pienempi riski. Yitongin tehdaskapasiteetti kattaa sekä erillisen aseman että koko kyllästyslinjan, ja kumulatiivinen tietue on yli 1000 projektitapausta. Asema, joka vastaa leikkuria, arkkimuotoaluetta ja siirtorakennetta, suojaa linjalähtöä, josta ylävirran koneet jo maksoivat.
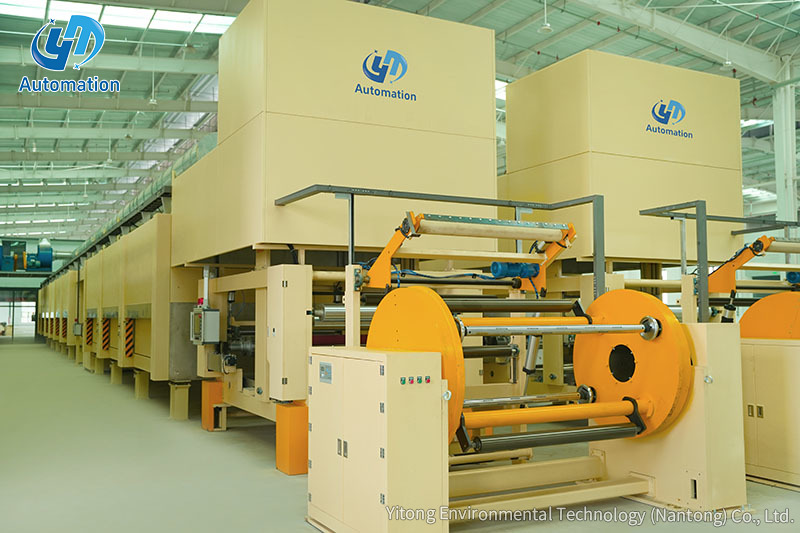 Yksivaiheinen kyllästyslinja melamiinipaperin tuotantoon Tämä vaakasuora kyllästys- ja kuivauslinja kattaa purkamisen hissin pinoamisen kautta ja tarjoaa energiansäästöä kestomagneettimoottorin ja lämmön talteenoton ansiosta. Se sopii korkeapaineisille melamiinilevyille, erityisesti pohjakerroksen paperille, jossa on tasainen pinnoite. Näytä tuote →
Ota yhteyttä
Suositellut tuotteet
Mennään sisään
Kosketa
Yitong Environmental Technology (Nantong) Co., Ltd on kyllästyslaitteisiin erikoistunut valmistaja.
Ota yhteyttä
Phone: +86-19555016088
Email: [email protected]
Add:Haiyan Roadin eteläpuolella, Nanhai Roadin länsipuolella, Tongzhou Bayn Jangtse-joen ja meren yhteinen kehitysesittelyalue, Jiangsu, Kiina